Artykuł sponsorowany
Co naprawdę decyduje o jakości detalu przy toczeniu na tokarce
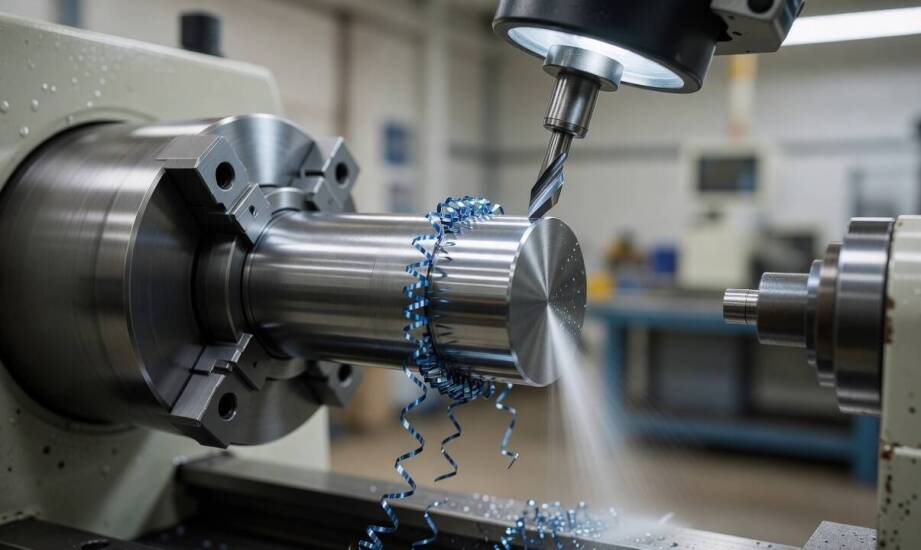
Gotowy detal tokarski to zawsze wynik technologicznego kompromisu między właściwościami obrabianego materiału, sztywnością samej maszyny a geometrią wybranego ostrza. Wałki napędowe czy stalowe sworznie prowadzące stosowane w maszynach obuwniczych muszą zachowywać idealne wymiary oraz odpowiednią chropowatość powierzchni, ponieważ najmniejsza odchyłka prowadzi do awarii docelowego mechanizmu. Poważne błędy warsztatowe często pozostają niewidoczne gołym okiem i dają o sobie znać dopiero podczas ekstremalnego obciążenia sprzętu na hali produkcyjnej. Właściwe rozpoznanie specyfiki metali warunkuje trwałość wyprodukowanej części zamiennej.
Jak prędkość skrawania kształtuje stan powierzchni detalu?
Prędkość skrawania bezpośrednio decyduje o temperaturze w strefie cięcia oraz o tempie fizycznego zużycia narzędzia. Zbyt agresywne wartości wywołują gwałtowne przegrzanie płytki tokarskiej, co błyskawicznie niszczy jej powłokę ochronną i bezpowrotnie zniekształca geometrię ostrza. Odpowiednio zbalansowana prędkość wrzeciona poprawia ostateczną gładkość obrabianej powierzchni, skutecznie ograniczając siły nacisku działające na detal. Zbyt niskie obroty skutkują z kolei pogorszeniem odprowadzania wióra, drastycznie zwiększają tarcie i sprzyjają powstawaniu narostu, co nierzadko kończy się wyrwaniem materiału.
Posuw oraz zakładana głębokość skrawania wymagają precyzyjnej korekty w zależności od twardości konkretnego stopu. Miękkie gatunki aluminium, przy wykorzystaniu ostrych płytek z polerowaną powierzchnią natarcia, tolerują prędkości w przedziale 200–1000 m/min oraz posuwy rzędu 0,1–0,6 mm/obr. Twarda stal konstrukcyjna wymusza natychmiastowe obniżenie tych parametrów do poziomu około 80 m/min, aby uniknąć spalenia ostrza i zachować stabilność wymiarową. Cienkościenne tuleje wymagają jeszcze ostrożniejszego podejścia ze strony operatora. Zastosowanie uniwersalnych wartości skrawania wywołuje na takich elementach wibracje i trwałe odkształcenia plastyczne.
Jakie objawy błędów toczenia widać na gotowym przedmiocie?
Brak optymalizacji procesu skrawania pozostawia na zewnętrznej powłoce trwałe i łatwe do zidentyfikowania ślady. Niewłaściwy dobór płytki lub niestabilność mocowania objawiają się kilkoma powtarzalnymi defektami jakościowymi:
- falistością obrabianej powierzchni, która natychmiast dyskwalifikuje element w dziale kontroli i wynika bezpośrednio z wibracji układu maszyna-przedmiot,
- powstawaniem twardego narostu materiałowego, wywołanego mikrospawaniem drobnych wiórów do ostrza skrawającego przy zbyt małej prędkości cięcia,
- głębokimi rysami i mikropęknięciami, będącymi bezpośrednim skutkiem mechanicznego przeciążenia krawędzi noża.
Zjawiska te mają decydujący wpływ na użyteczność mocno obciążonych elementów przeniesienia napędu, do których zaliczamy ciężkie sworznie i ułożyskowane wałki. Pracują one zazwyczaj jako precyzyjne prowadnice, gdzie setne części milimetra warunkują bezproblemowe działanie całego podzespołu. Profesjonalne toczenie metali opiera się na wyeliminowaniu zjawisk rezonansowych na najwcześniejszym etapie zbiórki zgrubnej. Doświadczeni tokarze z firmy Remel dopasowują parametry noża do chemicznej struktury surowca, zapobiegając luzom montażowym w docelowych urządzeniach.
Poprawnie przeprowadzony cykl obróbczy w zupełności wystarcza do uzyskania gotowej części, o ile dokumentacja techniczna zakłada standardowe tolerancje w przedziałach IT6–IT8 dla użytego noża wykańczającego. Pojedyncze przejście profilujące pozwala przetransportować detal bezpośrednio do stanowiska montażowego. Proces komplikuje się w momencie, gdy wyprodukowany element musi pracować pod zmiennym obciążeniem uderzeniowym lub w środowisku intensywnego ścierania. Wymaga on wtedy zastosowania głębokiej obróbki cieplnej polegającej na hartowaniu, które nieuchronnie wprowadza groźne odkształcenia strukturalne.
Finalny kształt ulepszonych cieplnie części osiąga się dopiero w procesie precyzyjnego szlifowania, wykorzystując uprzednio zaplanowany naddatek technologiczny. Projektowanie zaawansowanych urządzeń mechanicznych wymusza ścisłą komunikację na linii twórca-wykonawca. Niewłaściwe dobranie gatunku stali bądź zamiana kolejności procesów produkcyjnych nieuchronnie rodzi potężne naprężenia wewnątrz elementu. Konsultacja metod wytwarzania przed pierwszym uruchomieniem maszyny eliminuje ryzyko odrzutów i gwarantuje pełną zgodność wyrobu ze specyfikacją.
Kategorie artykułów
Polecane artykuły

Jak gęsta zabudowa Gryfic zmienia przebieg mobilnej wymiany ogumienia na miejscu

Dobra sala weselna, czyli jaka? Najważniejsze cechy

Kiedy łącznik ciesielski przenosi obciążenie, a kiedy tylko ustala geometrię połączenia
