Artykuł sponsorowany
Dlaczego różne konstrukcje prasy inaczej stabilizują pakiet klejony podczas wiązania
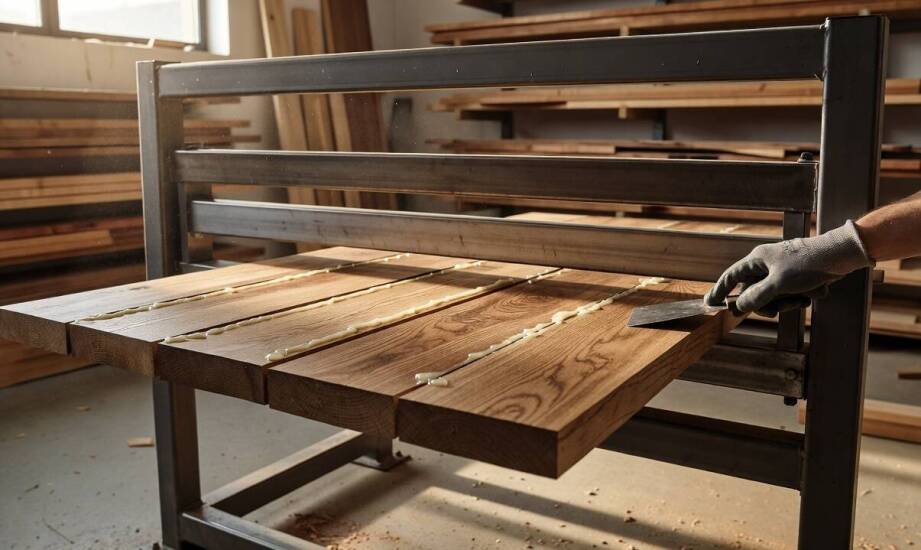
Mimo starannie wyrównanych powierzchni, strugania grubościowego i poprawnego nałożenia warstwy lepiszcza, obrabiane elementy drewniane podczas procesu łączenia często wykazują tendencję do przesuwania się lub falowania. Zjawisko to wynika bezpośrednio ze specyfiki surowca naturalnego oraz sił ścinających powstających w samej warstwie płynnego spoiwa. Utrzymanie wieloelementowego pakietu w stabilnej pozycji do momentu pełnego usieciowania wymusza zastosowanie precyzyjnie przyłożonej siły fizycznej. Problem z zachowaniem płaskości pojawia się natychmiast, gdy nacisk nie rozkłada się równomiernie lub gdy sztywność urządzenia dociskowego nie odpowiada skomplikowanej geometrii klejonego detalu. Nawet najszybciej wiążąca chemia stolarska nie skompensuje braków w mechanicznej stabilizacji formatki. Prawidłowe zablokowanie swobody ruchu eliminuje ryzyko powstawania wewnętrznych pustek powietrznych i widocznych przesunięć bocznych.
Wpływ mechanizmów docisku na fizykę zachowania pakietu
Technologia wywierania nacisku warunkuje zachowanie materiału w kluczowych pierwszych minutach po aplikacji kleju. Siłowniki hydrauliczne generują nacisk poprzez zjawisko sprężania cieczy roboczej, dając wyjątkowo stabilną siłę docisku na całej płaszczyźnie bocznej pakietu. Tego typu układ precyzyjnie utrzymuje zadaną wartość w barach przez cały wielogodzinny cykl wiązania. Kompensuje to automatycznie ubytki objętościowe wynikające z wypływki kleju lub minimalnego osiadania mikrowłókien drewna. Układy pneumatyczne wykorzystują przefiltrowane sprężone powietrze wprowadzane do układu cylindrów lub elastycznych poduszek dystansowych. Ich niezaprzeczalną zaletą pozostaje błyskawiczny czas zamykania, jednak samo utrzymanie powtarzalnej siły docisku nośnikiem gazowym w dłuższych interwałach czasowych wiąże się ze spadkami ciśnienia. Klasyczna rama śrubowa opiera się z kolei na manualnym dokręcaniu trapezowych gwintów, dając prosty nacisk oparty na tarciu. Wartość przykładanej siły zależy w tym wariancie wyłącznie od operatora. Naturalna sprężystość drewna sprawia, że docisk punktowy często zauważalnie słabnie w miarę wnikania kleju w strukturę porowatą materiału.
Zmienna geometria obrabianego surowca wymusza odmienne podejście do dystrybucji siły. Długie deski konstrukcyjne charakteryzują się bardzo wysoką podatnością na wyboczenia i wyginanie wzdłużne. Problem nasila się, gdy rozstaw punktów docisku jest zbyt rzadki, a siła oddziałuje na fragmenty o zróżnicowanej gęstości usłojenia. Wąskie listwy dekoracyjne stwarzają zgoła inną barierę fizyczną. Niewielka płaszczyzna styku zapobiega prawidłowej stabilizacji poprzecznej, przez co drobny materiał łatwo ulega niekontrolowanemu poślizgowi wzdłuż linii świeżej spoiny. Grubsze lamelki dębowe czy bukowe, ze względu na swoją masę, wymagają przyłożenia znacznie większej siły wyjściowej, aby skutecznie przełamać wewnętrzną sztywność twardego gatunku i domknąć mikroszczeliny bez wywoływania zjawiska odgniatania krawędzi.
Sztywność ramy i dystrybucja sił w cyklu łączenia formatek
Podstawowym parametrem decydującym o poprawności i powtarzalności procesu stolarskiego pozostaje bezwzględna sztywność konstrukcji wsporczej. Masywny profil stalowy zapobiega odkształceniom maszyny pod wpływem skumulowanych naprężeń odśrodkowych drewna. Ugięcie ramy pod obciążeniem sprawia, że nacisk w środkowej części pakietu wyraźnie maleje, podczas gdy na skrajnych końcach rośnie do wartości niszczących strukturę włókien. Taka niepożądana dysproporcja sił prowadzi bezpośrednio do trwałego falowania zewnętrznych krawędzi płyty lub powstawania mikroszczelin sprzyjających późniejszym rozwarstwieniom. Gęste i równomierne rozmieszczenie niezależnych punktów nacisku wzdłuż całej linii łączenia redukuje to zjawisko niemal do zera. Zapewnia to dopasowanie wektorów sił do rzeczywistych lokalnych krzywizn materiału. Niedoszacowanie układu dociskowego skutkuje ponadto miejscowym wgniataniem powierzchni, jeśli cała moc skupia się na zbyt małej powierzchni styku szczęki.
W profesjonalnej analizie cykli produkcyjnych to właśnie zaawansowane prasy do klejenia drewna tworzą techniczny punkt odniesienia dla oceny parametrów całego procesu łączenia. Zapewniają one ściśle kontrolowane środowisko mechaniczne i blokadę jakichkolwiek przemieszczeń aż do momentu krystalizacji lepiszcza. Charakterystyka tych masywnych urządzeń znajduje się w centrum zainteresowania wyspecjalizowanych dystrybutorów. Przedsiębiorstwo INTERPART Aleksander Tybora w toku swojej działalności handlowej zajmuje się dostarczaniem warsztatom rzemieślniczym i tartakom maszyn o różnorodnej specyfikacji docisku. Eksploatacja właściwie zwymiarowanej stacji roboczej omija błędy ludzkie związane z amatorskim operowaniem ręcznymi ściskami. Mechanizacja ujednolica grubość spoiny klejowej na całym wymiarze obrabianego pakietu płytowego.
Prawidłowa stabilizacja pakietu wieloelementowego wymaga precyzyjnego dostrojenia wszystkich parametrów siłowych do twardości, gatunku oraz przekroju użytego materiału drzewnego. Zastosowany rodzaj napędu bezpośrednio warunkuje krzywą narastania docisku oraz tolerancję utrzymania siły roboczej w długim czasie trwania procesu polimeryzacji. Grubościenna konstrukcja profili stalowych oraz właściwie skalkulowana odległość między poszczególnymi strefami nacisku zapobiegają wyginaniu się materiałów wielkogabarytowych i niebezpiecznemu ślizganiu się wąskich listew na mokrej spoinie. Dobór optymalnych parametrów ramy przekłada się wprost na bezawaryjną ciągłość produkcji stolarskiej. Spójny system mocowania detali chroni zakłady przetwórcze przed kosztownymi reklamacjami i poprawkami wynikającymi z wewnętrznych pęknięć gotowych wyrobów.
Kategorie artykułów
Polecane artykuły

Jak gęsta zabudowa Gryfic zmienia przebieg mobilnej wymiany ogumienia na miejscu

Dobra sala weselna, czyli jaka? Najważniejsze cechy

Kiedy łącznik ciesielski przenosi obciążenie, a kiedy tylko ustala geometrię połączenia
