Artykuł sponsorowany
Jak konstrukcja docisku zmienia prześwit narzędzia i tor podawania materiału
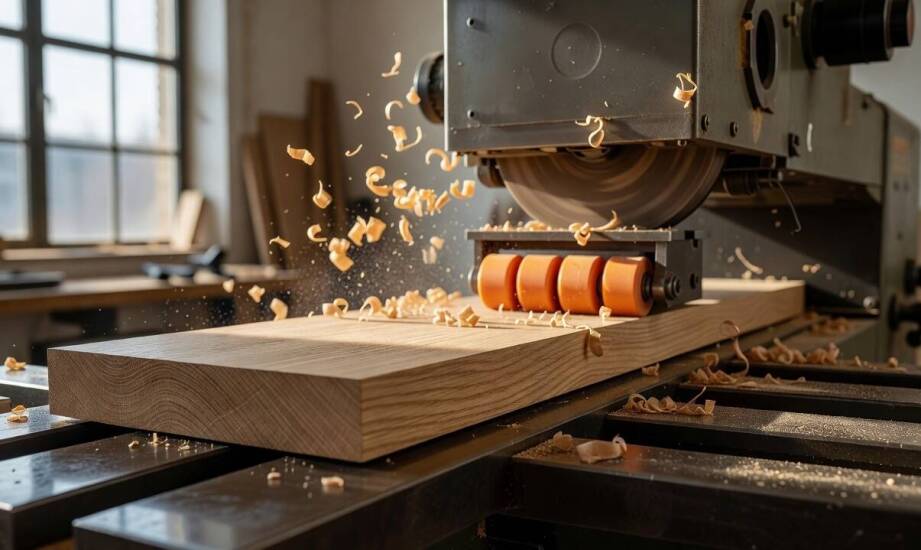
Odpowiednio dobrany osprzęt ustalający wyznacza nie tylko stabilność prowadzonego elementu, ale także dostępną przestrzeń roboczą narzędzia skrawającego. Niewłaściwe rozwiązanie konstrukcyjne mocno ogranicza prześwit frezu lub wręcz wywołuje ryzyko mechanicznej kolizji podczas obróbki. W efekcie precyzja pracy znacząco spada, a tor przesuwanego materiału odchyla się od zamierzonej linii referencyjnej. Rozumienie tych powiązań pozwala technologom poprawnie konfigurować układ mocujący pod wymagania konkretnego detalu.
Konstrukcja docisku a rodzaj kontaktu z materiałem
Cechy geometryczne bezpośrednio decydują o tym, czy element ustalający pracuje punktowo, liniowo czy segmentowo. Rozwiązanie punktowe realizuje rolka o niewielkiej średnicy, która styka się z surowcem na relatywnie małej powierzchni. Taki wariant układu ułatwia płynne przemieszczanie, ale wymaga bardzo precyzyjnego pozycjonowania osi obrotu względem łoża maszyny. Kontakt liniowy zapewnia dłuższa belka dociskowa lub specjalny ślizg, rozkładający zadaną siłę równomiernie wzdłuż prowadzonej krawędzi. Z kolei kontakt segmentowy budują elastyczne palce konstrukcji grzebieniowej, które mogą się uginać i niezależnie dopasowywać do lokalnych krzywizn lub drobnych nierówności obrabianej płaszczyzny.
Położenie mechanizmów ustalających względem wrzeciona i prowadnic determinuje ostateczny prześwit narzędzia. Gdy baza mocująca znajduje się zbyt blisko osi wrzeciona, jej korpus wchodzi w naturalną trajektorię pracującej głowicy. Odpowiednia odległość pozioma i pionowa pozostawia miejsce na pełny zakres ruchu skrawającego bez interferencji z obudową. Solidne i stabilne zamocowanie na stole roboczym lub bocznej przykładnicy pozwala bezpiecznie dopasować tę geometrię do konkretnych wymiarów frakcji materiałowej.
Dostępne w branży warianty różnią się sposobem utrzymywania ciągłego kontaktu z surowcem. Tradycyjny docisk do frezarki do drewna w wersji rolkowej odpowiada wyłącznie za trzymanie elementu w określonej płaszczyźnie, nie przejmując na siebie funkcji wymuszania ruchu. Odseparowanie zadania dociskania od samego podawania zapobiega zaburzeniom posuwu i chroni przed uszkodzeniem krawędzi. Konstrukcja grzebieniowa opiera materiał o przykładnicę lub blat, skutecznie przeciwdziałając niebezpiecznemu odrzutowi obrabianego detalu w stronę operatora. Moduł mimośrodowy z dźwignią zaciskową służy natomiast do błyskawicznego, mocnego unieruchomienia elementu w stałej pozycji, co wyklucza jego użycie w procesach z dynamicznym przemieszczaniem.
Regulacja siły i współpraca z układem transportowym
Poprawna regulacja siły oporu w obrabiarce musi bezwzględnie uwzględniać grubość, sztywność oraz ciągły charakter podawania elementu drwnego. Zbyt silne dociśnięcie podatnego materiału wywołuje wgniecenia powierzchniowe, a w skrajnych przypadkach prowadzi do całkowitej blokady transportu na linii. Zbyt słaby nacisk pozwala na szkodliwe drgania wywoływane uderzeniami wirujących noży, co natychmiast obniża gładkość profilowanej krawędzi. Zoptymalizowany system mocujący opiera się na stabilnych gwintach, co ułatwia kalibrację oporu i ugięcia w trakcie przezbrajania sprzętu do nowej partii towaru.
Współpraca modułu ustalającego z zewnętrznym mechanizmem podającym ujawnia rzeczywistą rolę mocowań w obrębie całego ciągu technologicznego. Zewnętrzne mechanizmy posuwu i zintegrowane dociski sprężysto-rolkowe napędzają przesuw materiału, podczas gdy bierne elementy dociskowe pilnują zachowania wytyczonej trajektorii. W zaawansowanej praktyce inżynieryjnej, z którą styka się spółka SPOROL podczas dostarczania precyzyjnych komponentów dla producentów maszyn, te odrębne układy stanowią połączony obwód kinematyczny. Prawidłowo zgrane zespoły robocze skutecznie zapobiegają odrywaniu się detalu od stołu pod wpływem ekstremalnych sił bocznych i pionowych.
O skuteczności elementu pozycjonującego przesądza optymalna zgodność jego gabarytów z konkretnym modelem obrabiarki, a nie wyłącznie sam typ wybranego rozwiązania mechanicznego. Prawidłowy wybór między punktem, linią i segmentem styku oraz rygorystyczne pozycjonowanie całego osprzętu względem wrzeciona decydują o powtarzalności wymiarowej i bezpieczeństwie obsługi na każdym etapie cyklu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Jak gęsta zabudowa Gryfic zmienia przebieg mobilnej wymiany ogumienia na miejscu

Dobra sala weselna, czyli jaka? Najważniejsze cechy

Kiedy łącznik ciesielski przenosi obciążenie, a kiedy tylko ustala geometrię połączenia
